Tu peux carreaux de céramique personnalisables Le marché mondial des carreaux de céramique, fabriqué en Chine, suit un processus de production en six étapes bien défini. Selon market.us, il a atteint 302,3 milliards de dollars en 2023. Chaque étape se conclut par une validation documentée. Un cahier des charges précis et une liste de contrôle qualité convenue garantissent le bon déroulement du processus. Un fabricant OEM fiable de carreaux de céramique respecte cette procédure.
Élaborez un cahier des charges détaillé et une fiche technique pour guider l'usine et préserver votre budget.
Valider un échantillon physique avant la production en série afin de détecter rapidement les problèmes de qualité.
Utilisez des inspections réalisées par des tiers et des rapports photographiques pour vérifier la qualité sans vous rendre à l'usine.
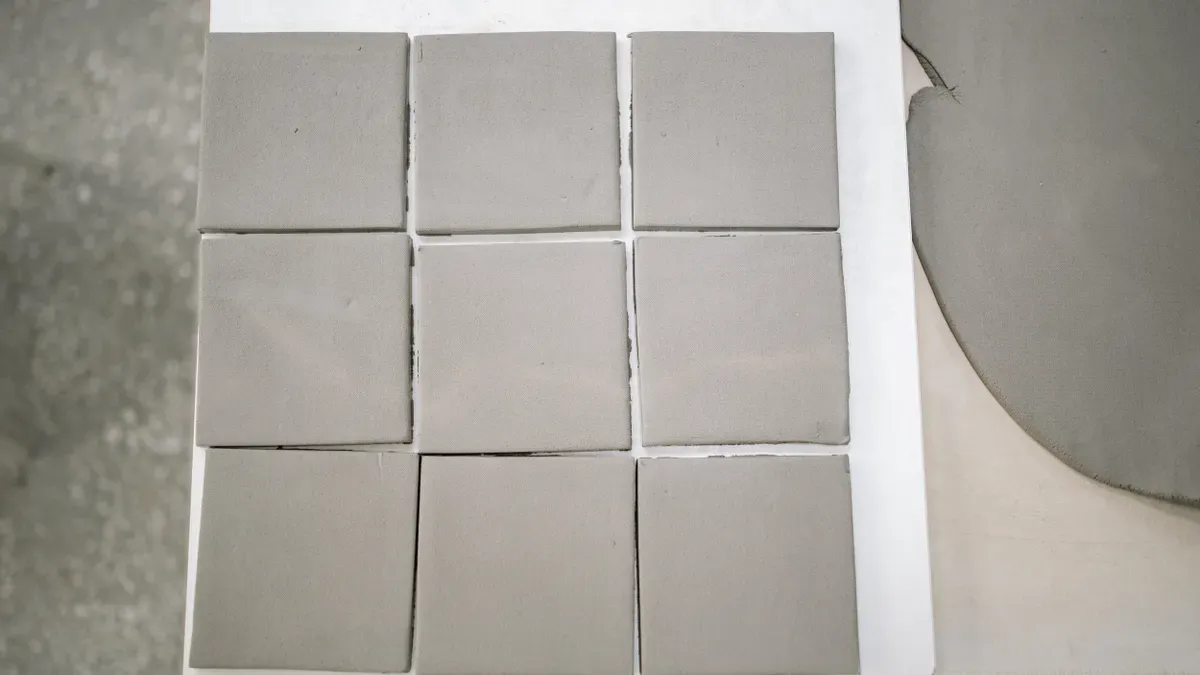
La première phase de la personnalisation de carreaux pour les fabricants d'équipement d'origine (OEM) transforme votre concept de marque en un cahier des charges documenté et exploitable. Vous collaborez avec un fabricant de carreaux de céramique OEM pour définir le design, valider la composition du matériau et approuver un échantillon physique. Chacune de ces trois étapes est validée par votre signature écrite. Cette signature protège votre budget et vos exigences de qualité avant le lancement de la production en série.
Le cahier des charges est le document fondamental de tout projet. Il indique précisément à l'usine ce que vous souhaitez fabriquer et pourquoi. Un cahier des charges complet aborde six points essentiels : votre marché cible, l'application prévue, l'orientation esthétique, les exigences de performance, la fourchette budgétaire et le volume de commandes attendu.
L'usine a également besoin de détails pratiques concernant votre entreprise. Préparez les informations suivantes avant votre première consultation :
Nom de l'entreprise et siège opérationnel
Type d'entreprise (marque de carreaux, importateur, distributeur ou équipe d'approvisionnement)
Catégorie de produits cible (carrelage de marque privée, céramique, grès cérame ou dalles)
Quantité ou volume de production annuel estimé
exigences spécifiques en matière de marque et d'emballage
Intérêt pour les applications spécialisées, telles que l'approvisionnement en dalles de plafond pour salles de bains humides
Demandes d'échantillons de produits spécifiques ou de données techniques
Il n'est pas nécessaire d'avoir une expérience préalable dans le secteur pour entamer cette discussion. Un fabricant de carreaux de céramique compétent vous guidera dans le choix de la disposition et du support lors de la phase de demande de renseignements. L'usine vous fournira des recommandations techniques, que vous confirmerez par écrit. Cet échange servira de référence pour toutes les décisions ultérieures.
Un cahier des charges précis indique également les performances attendues du carreau en service. Le sol d'un hall d'hôtel doit présenter une résistance élevée à la rupture et aux rayures. Un carrelage mural de salle de bain doit posséder une finition décorative et une absorption modérée. Le plafond d'une douche hammam doit être léger. Intégrez ces objectifs de performance dans le cahier des charges. Le fabricant pourra ainsi recommander des matériaux adaptés sans surdimensionner le produit.
Les pâtes à carreaux céramiques sont composées de trois ingrédients essentiels. Chacun d'eux influence les performances finales de votre produit :
Argile – le matériau de base qui assure l’intégrité structurelle et la plasticité. Des variétés comme le kaolin et l’argile plastique confèrent une texture, une résistance et une maniabilité distinctes.
sable de quartz – réduit le retrait de l'argile lors de la fabrication.
Feldspath – agit comme un fondant. Il fond lors de la cuisson pour créer une surface brillante et améliorer la vitrification.
L'usine combine ces ingrédients en différentes proportions pour produire différentes familles de carreaux. Vous sélectionnez ensuite la famille qui convient à votre application. Le tableau ci-dessous compare les trois principales options.
Type de tuile | Porosité / Absorption d'eau | Dureté (Mohs) | Charge de rupture | Applications typiques |
|---|---|---|---|---|
Carreaux de céramique (faïence) | Porosité maximale (dos uniquement) ; absorption de 12 % à 20 % (jusqu’à 25 %) ; groupe III | Généralement <5 (selon l'émail) | 300–1200 N | Revêtement mural intérieur ; surface émaillée avec une large gamme de couleurs et de décors |
Carreaux en grès cérame | Absorption 2 % à 10 % (selon la vitrification) ; Groupe II | 3–8 (surface plus lisse = dureté plus faible) | 1000–2300 N (plus élevé avec l'épaisseur accrue) | Revêtements de sol, intérieurs et extérieurs ; variantes à pâte blanche ou à dos rouge ; textures brillantes ou rugueuses |
Carreaux en grès cérame | Très faible (caractéristiques impressionnantes, vitrifié) | Haute qualité (durable, résistant aux rayures) | Haut | Revêtements de sol et muraux intérieurs et extérieurs, plans de travail, revêtements de meubles, dalles de plafond ; du petit au très grand format |
La méthode de formage est aussi importante que la composition corporelle. Les usines utilisent trois techniques principales :
Carreaux de céramique pressés – formées à l’aide de presses hydrauliques haute pression. Le résultat est uniforme et dense, ce qui rend les carreaux pressés idéaux pour les revêtements de sol.
Carreaux de céramique extrudés L'argile est pressée à travers des filières. Cette méthode est courante pour les tuiles de carrière et en terre cuite.
Carreaux en céramique moulée – L’argile liquide est coulée dans des moules. Le moulage permet de réaliser des motifs complexes et des formes élaborées.
Chaque technique influe sur la densité, la résistance et l'aspect final. Votre choix doit découler de l'application, et non l'inverse.
Ensuite, vous définissez les spécifications numériques. Consignez les dimensions, l'épaisseur, la finition de surface, le taux d'absorption d'eau cible, la teinte de référence et le traitement des bords sur une seule fiche technique. Cette fiche reprend également les conditions commerciales de la commande. Un programme OEM type se présente comme suit :
Spécification | Détail |
|---|---|
Services OEM/ODM | Les deux types de production (OEM et ODM) étaient proposés. |
Personnalisation | Conception personnalisée de motifs et de logos pour une image de marque exclusive |
Capacité de production mensuelle | 12,5 millions de mètres carrés |
Quantité minimale de commande (MOQ) | 2 000 m² |
Délai de livraison typique | 7 à 15 jours |
Contrôle de qualité | Testé à 100% (dimensions, planéité, inspection visuelle) |
Garantie / service après-vente | Garantie de 5 à 15 ans, assistance technique sur site, réserve de stock de 2 ans pour les produits du même lot |
Les exigences de certification doivent être regroupées sur une seule et même page. La certification CE selon la norme EN 14411:2016 atteste de la conformité pour un usage commercial et résidentiel. La certification NSF selon la norme NSF/ANSI 51 confirme l'aptitude au contact alimentaire et aux environnements commerciaux. Les modèles certifiés couvrent les grands formats, tels que 1200 x 2700 x 12 mm. Une usine certifiée ISO 9001:2015 garantit un processus documenté pour chaque produit de la marque. Demandez les rapports de test, les certificats de conformité et les guides d'installation en chinois et en anglais. Ces documents accompagnent votre livraison et étayent vos arguments commerciaux.
L'échantillonnage permet de concrétiser le cahier des charges et la fiche technique en un produit physique. L'usine produit une petite série en utilisant la pâte, l'émail et la méthode de moulage convenus. Vous contrôlez ensuite l'échantillon par rapport à votre fiche technique. Cette étape représente votre dernière chance, à moindre coût, de corriger les problèmes.
Vérifiez l'échantillon pour les sept problèmes de qualité les plus courants :
défauts de surface visibles — inspecter un échantillon du lot pour détecter les ébréchures, les fissures, les rayures, les bulles et les piqûres dans l'émail, les taches, les traces de saleté, les défauts d'émail et les zones de couleur irrégulières ou les mouchetures.
Imprécision dimensionnelle Mesurez la longueur, la largeur, l'épaisseur, l'équerrage des angles et la rectitude des bords conformément à vos spécifications et aux normes de tolérance internationales. Tout écart entraîne des joints de coulis irréguliers et un mauvais alignement.
Incohérence de teinte et de couleur — C’est un problème courant. Regroupez les carreaux par teinte et vérifiez-les sous un éclairage uniforme. Cette étape est particulièrement importante pour les commandes importantes où différents types de lots peuvent être mélangés.
Problèmes de déformation et de planéité — mesurer la courbure des bords, la courbure centrale (bombement ou creux) et la torsion (coins opposés non alignés) avec des outils précis par rapport à la norme.
Problèmes d'absorption d'eau — Tester le taux d'absorption. La porosité influe sur la durabilité, la résistance aux taches et l'aptitude aux environnements humides ou gelés.
Problèmes d'adhérence du vernis — Vérifiez l’adhérence entre le corps du carreau et la couche d’émail par inspection visuelle, tests de percussion et, parfois, analyses en laboratoire. Une mauvaise adhérence entraîne un décollement ou un écaillage.
Problèmes d'emballage et d'étiquetage — vérifier que l’emballage est sécurisé, résistant à l’humidité et que les étiquettes comportent le nom du produit, le numéro de teinte, le numéro de lot et la quantité.
N’approuvez l’échantillon que lorsque tous les points de contrôle sont validés. Conservez l’échantillon approuvé et son numéro de teinte comme référence. L’usine doit stocker le même lot pour les réparations ultérieures. De nombreux programmes prévoient une période de deux ans pour ce stock, ce qui protège vos clients lorsqu’ils auront besoin de carreaux de remplacement.
Consignez l'approbation par écrit. Précisez la teinte, la taille, la finition et le format d'emballage approuvés. Joignez des photos et les résultats des tests. Ce document permet de régler tout litige lors de la production et fournit à l'usine un objectif clair pour la production.
Un fiable Fabricant de carreaux de céramique OEM L'échantillonnage est considéré comme un point de contrôle partagé, et non comme une simple formalité. AONAV Nous accompagnons les marques tout au long de cette phase en leur proposant des solutions complètes pour le carrelage, incluant la porcelaine, la céramique, le grès cérame, les carreaux pleine masse et les grands formats. L'entreprise propose également des emballages personnalisés et des solutions de marque privée pour une livraison prête à la vente. Nos prix d'usine, la constance de notre qualité et notre service dédié à l'exportation rendent la phase d'échantillonnage plus rapide et plus prévisible pour votre équipe.
La production est l'étape où votre échantillon approuvé se transforme en milliers de carreaux identiques. Cette phase exige une préparation minutieuse. Vous avez besoin d'une usine qui planifie chaque étape, contrôle la qualité à des points précis et vous permet de vérifier les résultats sans vous rendre sur place. Un fabricant de carreaux de céramique OEM rigoureux gère cette phase comme un système contrôlé, et non dans une course contre la montre pour respecter la date de livraison.
La planification de la production commence avant même que la première plaquette de carreau ne soit pressée. Les usines modernes programment l'ensemble de la ligne grâce à un logiciel. Le système coordonne le séchage, le pressage, la cuisson, l'émaillage et le conditionnement afin que chaque étape se déroule dans les délais impartis et que les ressources soient utilisées de manière optimale. La planification automatisée remplace la coordination manuelle des processus séquentiels, éliminant ainsi une source fréquente de retards et de gaspillage.
Les modules de planification des ressources de l'entreprise (ERP) étendent ce contrôle à l'ensemble de l'usine. Le module assure le suivi des fiches de production, la planification de la production par usine, la gestion des séchoirs, des fours et des presses, ainsi que des stocks de biscuits et de produits finis. La gestion des gammes et des plannings garantit l'organisation de chaque étape, ce qui assure le respect des délais et évite les goulots d'étranglement dans les flux de production complexes. Renseignez-vous auprès de votre usine sur le système de planification qu'elle utilise. Une usine capable de vous présenter un planning de production en temps réel est une usine qui peut garantir le respect de vos délais de livraison.
Activité de planification | Comment cela se déroule |
|---|---|
Planification de la production | Le logiciel automatise la planification des opérations de séchage, de pressage, de cuisson, d'émaillage et d'emballage afin que chaque étape se déroule à temps et que les ressources soient utilisées efficacement. |
Coordination des processus | La coordination manuelle de plusieurs processus séquentiels est remplacée par une planification automatisée afin d'éviter les inefficacités. |
Gestion de la production et des processus (module ERP) | Le module planifie et suit l'intégralité du processus de fabrication : gestion des fiches de travail, planification de la production par usine, gestion des séchoirs/fours/presses et gestion des stocks de biscuits/produits. |
Gestion des itinéraires et des horaires | Le progiciel de gestion intégré (ERP) permet d'organiser toutes les étapes de production afin de garantir le respect des délais et d'éviter les goulots d'étranglement dans les flux de travail complexes. |
La préparation du moule suit une séquence précise. Le processus commence par la fabrication d'un carreau original en argile, selon le motif souhaité. Ce motif doit éviter les contre-dépouilles, qui bloqueraient le carreau dans le moule. Les étapes ci-dessous décrivent la préparation standard d'un moule en plâtre :
Créez une tuile originale en argile avec le motif souhaité, en évitant les contre-dépouilles.
Construisez des parois de moulage autour d'une planche de bois stratifié dont les quatre côtés dépassent de 3,8 cm (1 1/2 pouce) celle du carreau. Aucun agent de démoulage n'est nécessaire.
Fixez les planches à l'aide de quatre serre-joints à ressort ou de serre-joints en C. Des coupes à angle droit précises empêchent les fuites de plâtre sans qu'il soit nécessaire de sceller les joints avec de l'argile.
Fixez le coffrage en plaçant des boulettes d'argile sur la base extérieure de chaque mur.
Humidifiez le dessous du carreau d'origine pour créer une fine couche de colle, puis collez-le sur la planche inférieure en laissant une bordure de 1 1/2 pouce de chaque côté.
Préparez le plâtre en mesurant l'eau à température ambiante et le plâtre en poids, selon un rapport eau/plâtre de 0,7:1. Par exemple, utilisez 1 lb d'eau pour 1,4 lb de plâtre pour un moule carré de 4 1/2 pouces, ou 2,1 lb d'eau pour 3 lb de plâtre pour un moule carré de 6 2/3 pouces.
Tamisez lentement le plâtre dans l'eau, puis laissez-le tremper pendant une minute sans remuer.
Mélanger avec un bâtonnet propre jusqu'à obtenir une consistance de crème épaisse, idéalement pendant 2 à 3 minutes.
Versez le plâtre dans le moule en un filet régulier et lent, en le faisant déborder d'au moins 4 cm (1 1/2 pouce) sur le carreau, afin d'éviter les fissures lors du pressage. Utilisez un plâtre de poterie n° 1 frais, conservé moins de 6 mois.
Secouez doucement la table pour faire remonter les bulles d'air à la surface et niveler le plâtre.
Nettoyez immédiatement le récipient mélangeur à l'eau et jetez les déchets dans un seau, jamais dans l'évier.
Au bout d'une trentaine de minutes, une fois que le plâtre a pris, refroidi et s'est dissipé, retirez le moule. Tapotez les planches collées pour les décoller du moule.
Pour la production industrielle, l'usine applique ce principe aux moules en acier et en polyuréthane sur des presses haute pression. La règle de base reste inchangée : le moule doit correspondre à l'échantillon approuvé en termes de dimensions, de profil de bord et de texture de surface. Le numéro de moule doit être confirmé par écrit avant le début de la production.
Le contrôle qualité est plus efficace lorsqu'il est structuré en plusieurs étapes, et non par une simple inspection finale. Un fabricant de carreaux de céramique OEM performant définit cinq points de contrôle tout au long du cycle de production. Chaque point de contrôle comporte ses propres éléments d'inspection et ses propres critères de réussite.
Point de contrôle | Scène | Éléments clés de l'inspection |
|---|---|---|
1 | Préproduction | Conformité des matières premières aux normes ; correspondance de la formule de glaçage et de la teinte avec les échantillons approuvés ; étalonnage et réglage des dimensions pour éviter les variations dimensionnelles |
2 | Inspection de correspondance d'échantillons | Comparaison de la nuance de couleur avec les échantillons de référence ; homogénéité de l’état de surface ; alignement du motif d’impression ; précision du niveau de brillance |
3 | Inspection lors de la production (DUPRO) | Variations de teinte d'un lot à l'autre ; irrégularités et problèmes de texture en surface ; micro-trous, fissures et cloques dans l'émail ; dimensions des carreaux inexactes |
4 | Inspection aléatoire finale | Aspect visuel et finition ; uniformité des dimensions et de l’épaisseur ; rectitude et déformation ; qualité de l’emballage et précision de l’étiquetage |
5 | Inspection de la palettisation et du chargement des conteneurs | Empilage correct et stabilité des palettes ; étiquetage et documentation corrects ; propreté des conteneurs et schémas de chargement ; protection contre l’humidité et les chocs |
Le point de contrôle 1 garantit la conformité de la recette. Le point de contrôle 2 garantit la conformité à votre échantillon approuvé. Le point de contrôle 3 détecte les écarts pendant le fonctionnement de la ligne. Le point de contrôle 4 confirme le lot fini. Le point de contrôle 5 protège les marchandises pendant le transport. Tout manquement à une étape de contrôle présente un risque pour votre marque et vos clients.
Les inspecteurs surveillent des familles de défauts spécifiques à ces points de contrôle. Les défauts dimensionnels et structurels comprennent les variations de taille et d'épaisseur, le gauchissement, les bords ébréchés ou irréguliers, le manque de planéité et une résistance à la rupture insuffisante. Les défauts d'apparence et esthétiques comprennent les variations de couleur et de teinte, les rayures superficielles, les ébréchures et les fissures, le glaçage inégal, les piqûres et les cratères, ainsi que les particules étrangères incrustées. Les défauts de performance et de fonctionnalité comprennent une faible résistance au glissement, une mauvaise absorption d'eau, une défaillance de la résistance chimique, des problèmes de résistance à l'abrasion et une défaillance de la résistance aux taches. Les défauts d'emballage et d'étiquetage comprennent une quantité incorrecte par boîte, des codes de lot et de teinte manquants ou incorrects, un emballage endommagé, des étiquettes trompeuses et un empilage ou une palettisation incorrects.
Certains défauts méritent une attention particulière. Les piqûres, les cloques et les craquelures sont les défauts de surface les plus visibles, et les inspecteurs les détectent avant l'expédition. Le craquelage produit de fines fissures en forme de toile d'araignée dans l'émail. Ces fissures peuvent apparaître après la cuisson, pendant le stockage, après l'installation ou des mois plus tard. Les variations de teinte constituent l'une des réclamations les plus fréquentes des clients et l'un des problèmes les plus difficiles à déceler par un contrôle manuel. Les défauts dimensionnels tels que le gauchissement, la courbure des bords et les variations de calibre affectent directement l'installation. Les systèmes de vision par ordinateur détectent désormais avec une grande précision trois défauts courants : les trous, qui sont de petites ouvertures de surface formées par des poches d'air ; les lignes, qui sont des marques linéaires visibles de formes et de tailles variables ; et les ébréchures sur les bords, fréquentes lors de la manutention et du transport. Renseignez-vous auprès de votre usine pour savoir si elle utilise un tri optique automatisé en complément du contrôle manuel. Cette combinaison permet de détecter davantage de défauts que chaque méthode prise individuellement.
Il n'est pas nécessaire de se rendre à l'usine pour vérifier la qualité. La vérification à distance combine les rapports de l'usine, l'inspection par un organisme tiers et les preuves numériques. Chaque étape vous apporte une confirmation indépendante que le lot est conforme à votre cahier des charges.
L'inspection par un tiers constitue la protection la plus efficace. Un inspecteur indépendant vérifie chaque envoi par rapport à vos spécifications et détecte les incohérences entre lots, les défauts et les problèmes de performance avant que des litiges ou des retours ne surviennent. Les inspections avant expédition permettent de déceler rapidement les variations de teinte, les déformations, les ébréchures, les défauts de surface, les incohérences dimensionnelles et les emballages défectueux. La détection précoce permet de gagner du temps et de l'argent et de préserver la réputation de votre marque.
Avantage | Comment cela contribue à la vérification de la qualité des carreaux de céramique |
|---|---|
Vérification impartiale de la qualité | Des inspecteurs indépendants vérifient chaque envoi par rapport aux spécifications de l'acheteur, détectant les incohérences entre les lots, les défauts et les problèmes de performance avant que des litiges ou des retours ne surviennent. |
Détection des défauts avant expédition | Les inspections avant expédition permettent de détecter rapidement les problèmes tels que les variations de teinte, les déformations, les ébréchures, les défauts de surface, les incohérences dimensionnelles et les emballages de mauvaise qualité, ce qui permet d'économiser du temps et de l'argent et de préserver la réputation de la marque. |
Éliminer les lacunes de communication | Les inspecteurs tiers agissent comme intermédiaires et traduisent les instructions des acheteurs en tenant compte des différences de langue et de mesure afin que les usines mettent en œuvre correctement les exigences. |
Expertise locale sur le terrain | Les inspecteurs locaux connaissent les pratiques de fabrication régionales et savent où des raccourcis sont susceptibles d'être pris, ce qui garantit que les expéditions respectent les normes sans que l'acheteur n'ait à visiter chaque commande. |
Conformité aux normes internationales | Les expéditions sont évaluées en fonction des spécifications du marché de destination concernant l'absorption d'eau, la résistance au glissement et les tolérances d'épaisseur, ce qui évite les retards douaniers ou les problèmes juridiques. |
protection de la réputation de la marque | Des livraisons régulières et sans défauts empêchent les lots de qualité inférieure de nuire aux relations avec les chaînes de magasins, les distributeurs et les clients finaux. |
Gestion des risques rentable | Les coûts d'inspection sont bien inférieurs aux pertes dues aux marchandises défectueuses, aux retours ou aux demandes d'indemnisation, avec des options flexibles en cours de production ou avant expédition. |
Transparence et reportages impartiaux | Les inspecteurs indépendants n'ont aucun conflit d'intérêts et fournissent des rapports honnêtes, étayés par des photos, qui permettent de tenir les fournisseurs responsables du respect des spécifications convenues. |
Mettez en place une procédure de vérification à distance basée sur trois habitudes. Premièrement, demandez des photos et des vidéos à chaque étape du processus. Deuxièmement, effectuez une inspection avant expédition pour chaque commande dépassant votre seuil de risque. Troisièmement, exigez des rapports illustrés de photos, incluant les codes de teinte, les dimensions et des clichés de l'emballage. Ces habitudes vous garantissent une traçabilité complète, de la presse à la palette.
Considérez chaque rapport d'inspection comme un document de décision. N'approuvez l'expédition par écrit que si le rapport correspond à votre liste de contrôle qualité.
AONAV L'entreprise accompagne les marques durant cette phase grâce à un contrôle qualité direct en usine et une documentation prête pour l'exportation. Elle teste 100 % de la production pour garantir la précision dimensionnelle, la planéité et la qualité visuelle, et offre une garantie de 5 à 15 ans ainsi qu'une réserve de stock de 2 ans pour les produits du même lot. Cette réserve est essentielle lors de la vérification à distance. Vous pouvez ainsi assurer à vos clients un remplacement de carreaux identiques, même longtemps après l'expédition de leur commande initiale.
Vos emballages véhiculent votre marque dans tous les rayons des magasins et sur tous les chantiers. Un fabricant de carreaux de céramique OEM compétent propose trois options de personnalisation :
Des modèles de carreaux personnalisés qui reflètent l'identité de votre marque et s'alignent sur les tendances actuelles du secteur.
Emballage personnalisé avec les matériaux, finitions et textures de votre choix pour une expérience de marque cohérente
Personnalisation complète avec un contrôle qualité rigoureux pour que chaque carreau reflète les standards de votre marque.
Le processus de création de marque privée se déroule en six étapes : consultation de marque, développement du concept, création d’échantillons, finalisation de l’identité visuelle, fabrication et contrôle qualité, et livraison. Les prix directs d’usine permettent de maintenir des coûts inférieurs aux tarifs standards, et les inserts de protection réduisent les coûts liés à la casse. Les prix varient en fonction de la taille, du poids, de la quantité et du niveau de protection des carreaux ; vous recevez donc un devis personnalisé.
L'expédition internationale de carreaux exige une planification rigoureuse à chaque étape. Le tableau ci-dessous résume les points clés à prendre en compte.
Scène | Considération clé |
|---|---|
Emballage d'usine | Utilisez des boîtes en carton ondulé double paroi avec mousse ou protections d'angle ; fermez-les avec du ruban adhésif résistant à l'humidité ; étiquetez le contenu, le poids et la fragilité. |
palettisation | Empiler les cartons uniformément ; les emballer avec un film plastique ; utiliser des palettes fumigées ISPM-15 ; maintenir la hauteur à 1 m ou moins. |
Chargement de conteneurs | Charger d'abord les palettes lourdes ; combler les espaces vides avec des coussins ; placer les carreaux au fond lorsqu'ils sont mélangés à d'autres marchandises |
Documentation | Préparer la liste de colisage, la facture commerciale, le code SH (généralement 6907.90.00), le certificat d'origine et le connaissement. |
méthode d'expédition | Optez pour le transport maritime pour les conteneurs complets ; réservez le transport aérien pour les échantillons ; souscrivez une assurance transport maritime. |
Apposez la mention « Fragile » sur chaque colis. Faites appel à un transporteur spécialisé dans les envois internationaux de marchandises fragiles.
Pour le marché américain, la norme ANSI A137.1 définit les exigences de performance pour les carreaux de sol, muraux, de comptoir et extérieurs. Elle couvre l'absorption d'eau, la résistance à la rupture, l'adhérence, les tolérances dimensionnelles, la résistance à l'abrasion, la résistance chimique, la résistance au gel et la résistance au fissuration. La résistance au glissement est définie par la norme ANSI A326.3, qui exige la valeur du coefficient de frottement dynamique (DCOF). Indiquez l'édition de la norme requise dans votre fiche technique, précisez les méthodes d'essai ASTM applicables et exigez des essais réalisés par un laboratoire accrédité. Vérifiez que chaque rapport fait référence à la norme ANSI A137.1, traite de toutes les propriétés requises et inclut les résultats du DCOF lorsque nécessaire.
Vous disposez désormais d'un processus reproductible : cahier des charges, sélection des matériaux, échantillonnage, production, contrôle qualité et expédition. Documentez chaque validation afin de garantir la qualité et le respect du budget. Une communication efficace avec l'usine est essentielle à la réussite d'un partenariat OEM. Des partenaires comme AONAV Nous proposons des solutions complètes en matière de carrelage (carrelage, accessoires et service prêt pour l'exportation) à prix d'usine et avec une qualité constante.
La plupart des usines fixent une quantité minimale de commande d'environ 2 000 mètres carrés. AONAV confirme votre quantité minimale de commande (MOQ) dès la phase de définition du projet, ce qui vous permet de planifier vos stocks et votre budget avant le début de l'échantillonnage.
L'échantillonnage prend généralement une à deux semaines après la validation du cahier des charges. Vous inspectez ensuite l'échantillon en fonction de votre liste de contrôle et l'approuvez par écrit avant le lancement de la production en série.
Vous combinez les photos prises en cours de production, les inspections avant expédition effectuées par des tiers et les rapports étayés par des photos. AONAV Nous testons 100 % de la production pour vérifier les dimensions, la planéité et la qualité visuelle, puis nous expédions les produits avec une documentation complète.






 IPv6 RÉSEAU PRIS EN CHARGE